鉄の丸棒における曲げ加工で寸法のズレを抑える方法と治具の選び方
2026/11/11
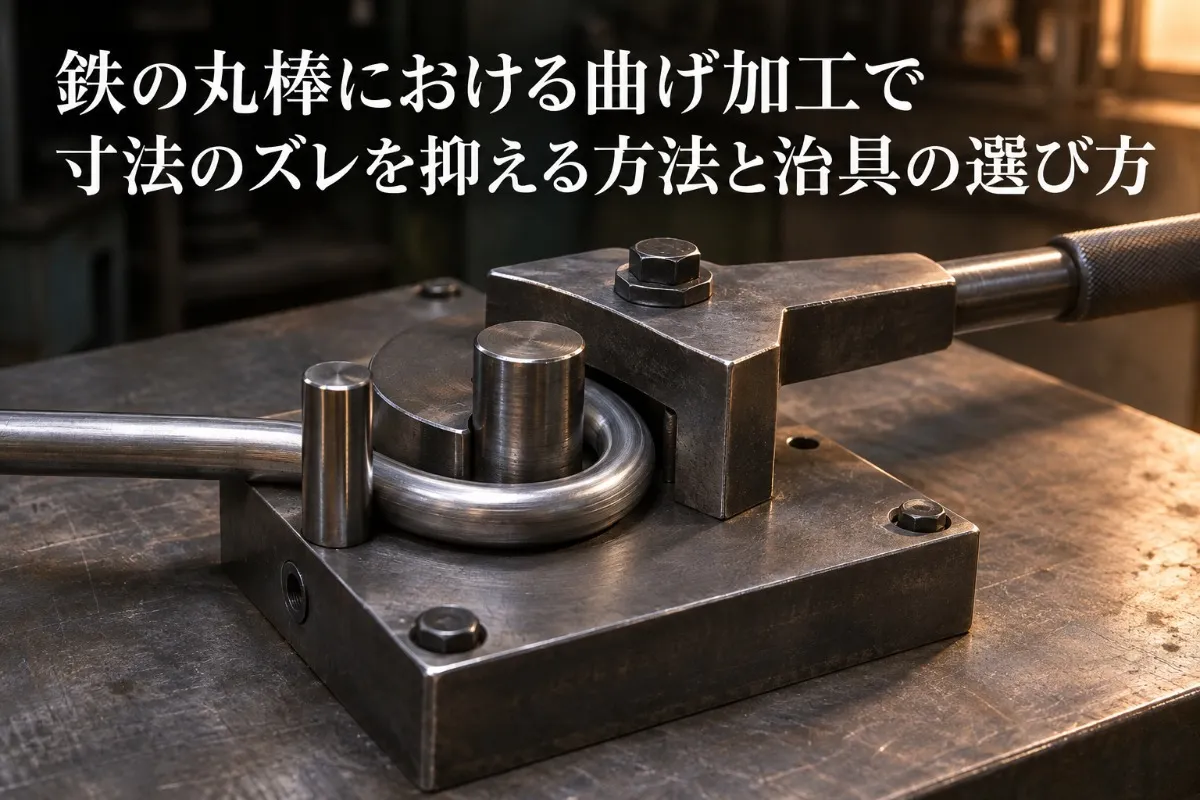
鉄丸棒の曲げ加工では、切断した材料の長さが合っていても、曲げた後の端面位置や角度が図面から外れることがあります。また、曲げ部の変形や治具との接触による傷も、組み立てや外観に影響します。こうした問題を減らすには、材料の種類と太さ、曲げ半径、必要な精度に合わせて加工方法を選ぶことが大切です。この記事では、手作業と機械加工の使い分けから、展開長さの考え方、スプリングバックの補正、治具と後工程の確認までを説明します。中立軸や冷間曲げ・熱間曲げの違いを押さえ、試作時に確認すべき点を整理していきます。
MDSA株式会社は、お客様の多様なニーズに寄り添い、品質・納期・コストのバランスを大切にする金属加工のパートナーです。材料の調達から加工、納品までを一貫して管理し、工程間のロスを抑えることで、短納期かつ低コストで高品質なものづくりを目指しています。金属部品の切削加工をはじめ、自動車関連部品や半導体関連、プラスチック製品など、幅広い分野のご相談に対応し、素材や用途、仕様に応じた加工方法をご提案します。確かな品質と迅速で誠実な対応を心がけ、期待に応える製品とサービスを提供してまいります。

| MDSA株式会社 | |
|---|---|
| 住所 | 〒610-0115京都府城陽市観音堂甲畑128−5 |
| 電話 | 0774-66-6905 |
目次
鉄の丸棒の曲げ加工に使う工法と選び方
丸棒は内部まで金属が詰まった中実材です。中空のパイプとは必要な荷重や工具の条件が異なります。工具の名称だけで判断せず、対象となる材質と丸棒径について、設備の対応範囲を確認してください。
手作業の可否は直径だけで決めない
細い丸棒の試作や簡単な形状には、手動ベンダーを使う方法があります。ただし、手作業で曲げられる太さに一律の境界はありません。同じ直径でも、鋼種、材料の状態、曲げ半径、工具の構造によって必要な力が変わります。工具の仕様を超えて長いパイプで力を加えると、固定部や工具が破損するおそれがあります。
万力を使う場合も、材料を挟むだけで加工条件が整うわけではありません。万力と作業台の固定状態、材料が抜けない保持方法、曲げ半径を作る当て金を確認します。角ばった口金に直接押し当てると、局所的な傷や急な折れ曲がりにつながるため、必要な形状に合う支点を用意します。
加工中は丸棒の先端が大きく移動します。材料の動く範囲に人や物が入らないようにし、手を挟む箇所や荷重を抜いたときの動きにも注意してください。固定部の浮き、材料のずれ、通常と異なる抵抗が見られた場合は作業を止め、保持方法と設備の適合を見直します。
角度を作るベンダーと円弧を作るロール曲げ
角度や曲げ位置を繰り返しそろえる場合は、丸棒に対応したベンダーが候補になります。曲げ型や押さえを使って形状を作り、停止位置などを調整して仕上がりを管理します。複数箇所を曲げるときは、完成した部分が工具に干渉しないかも確認が必要です。
大きな円弧やリングに近い形状には、ロールベンダーを使う方法があります。複数のローラーで材料を送りながら曲率を調整します。丸棒の太さに適した溝を使用し、押し込み量を段階的に変えて形状を確認します。端部には狙った曲率にならない直線部分が残る場合があるため、端部の処理と切り代も検討してください。
|
加工方法 |
検討しやすい用途 |
事前に確認する点 |
|---|---|---|
|
手動ベンダー |
少量の試作や単純な曲げ |
丸棒の対応径、固定方法、角度の再現性 |
|
機械式・油圧式ベンダー |
角度や位置をそろえる繰り返し加工 |
材質別の能力、金型、材料との干渉 |
|
ロールベンダー |
連続した大きな円弧 |
ローラー溝、曲率、端部の直線残り |
|
プレスによる曲げ |
支持点と加圧位置を設定する曲げ |
必要荷重、丸棒の支持、金型との接触状態 |
プレスブレーキなどを使う場合も、板材用の能力表示だけで丸棒への適合を判断できません。機械と金型の双方が対象の中実材に対応するかを確認します。パイプ用ベンダーについても同様で、丸棒を加工できると明示されていない機種や金型への流用は避けてください。
冷間曲げと熱間曲げを使い分ける
冷間曲げは、材料を加熱せずに力を加える方法です。加熱による表面の酸化を避けやすい一方、材料や曲げ条件によっては大きな荷重が必要となり、割れやスプリングバックへの対策も求められます。
熱間曲げは、材料を加熱して変形抵抗を下げてから曲げる方法です。冷間では加工しにくい条件で検討できますが、加熱範囲や温度のばらつき、冷却時の変形、表面の酸化スケールなどを考慮します。加熱すれば、どの材料でも小さな半径に曲げられるという意味ではありません。
適切な加熱温度と冷却方法は、鋼種や熱処理の状態、要求される性質によって異なります。色だけで温度を正確に決めたり、すべての鉄材に同じ加熱条件を当てはめたりしないことが大切です。加熱や冷却で性質が変わる材料もあるため、熱間曲げは材質を確認し、加工条件を管理できる設備で行います。
展開長さと曲げ半径を決めて寸法のズレを抑える
曲げ後の寸法を合わせるには、材料の長さだけでなく、図面で示された基準をそろえる必要があります。直線部の長さ、曲げの角度、半径を同じ定義で扱い、計算と試し曲げの結果を照合します。
内側半径と中心線半径を区別する
図面の曲げRが、曲げの内側の半径なのか、丸棒の中心線の半径なのかを確認してください。丸棒径をd、内側半径をRiとすると、断面を円形とみなした幾何学上の中心線半径Rcは、Rc=Ri+d÷2で表せます。外側半径とも区別し、図面と治具の半径が何を示しているかをそろえます。
例えば、同じRという記号を使っていても、図面が内側を示し、加工側が中心線として扱うと、曲げ部の大きさが変わります。さらに、直線部の寸法が円弧の接点までなのか、直線を延長した仮想の交点までなのかによっても、展開長さの求め方が変わります。寸法の起点を曖昧にしたまま長さを足し合わせないようにします。
中立軸を踏まえて展開長さを見積もる
曲げた材料の外側は引き伸ばされ、内側は圧縮されます。その間にある、長さ方向の伸び縮みがない位置を中立軸と呼びます。展開長さは、この中立軸に沿う曲げ部の長さと、直線部の長さを基に考えます。
中立軸の半径をRn、曲げによって向きが変わる角度をθ度とすると、円弧部分の長さは、円弧長さ=2×π×Rn×θ÷360で求められます。直線部は円弧との接点までの長さを使います。複数の曲げがある場合は、それぞれの円弧と直線部分を分けて足し合わせます。
これは円弧形状を前提とした幾何学的な計算です。実際の中立軸の位置や断面変形は、材質、曲げ半径と直径の関係、工具との接触、加工方法などに左右されます。中心線を用いた値は初期の見積もりとして扱い、必要な精度に応じて試し曲げで補正してください。
板金用の係数を、そのまま丸棒に当てはめることも避けます。丸棒の中立軸が常に外径の一定割合だけ内側へ移動するとは限りません。計算との差が出たときは、展開長さだけを変更する前に、曲げ角度、半径、測定基準のどこが違うのかを切り分けます。
最小曲げ半径は材料と要求品質から確認する
内側の曲げ半径を小さくすると、外側には大きな引張変形が生じます。材料の状態によっては、表面の亀裂や断面の変形が発生します。SS400など同じ材質記号の丸棒でも、直径だけで加工できる最小半径や曲げ後の強度を保証することはできません。
材料の製造方法や熱処理、表面の傷も確認し、工具の仕様と加工実績を基に曲げ条件を検討します。試作品では外側の亀裂、内側の盛り上がり、断面のつぶれを調べます。外観に問題がなくても用途に必要な性能まで確認できたことにはならないため、荷重を受ける部品では、設計上の要求に沿った検査を設定します。
スプリングバックは荷重を抜いてから測る
スプリングバックは、曲げる力を取り除いた後に、材料の弾性によって形状が戻る現象です。工具に押し付けている間の角度と、取り外した後の角度は一致するとは限りません。狙った角度に合わせるには、戻り量を見込んだ曲げ込みや工具位置の調整を行います。
補正量は、材質や加工条件によって変わります。一定の角度を余分に曲げれば必ず合うと決めず、本番と同じ材料と工具で試し曲げを行ってください。荷重を抜いた状態で角度と寸法を測り、設定を少しずつ調整します。材料のロットや工具を変更したときにも、初品で結果を確認します。
曲げ角度がずれると、端部の位置や穴の中心間距離も変わります。端面の位置だけを見て材料長さを短くすると、角度を修正した際に長さが不足する場合があります。角度、半径、直線部の順に形状を確認し、どの条件を補正したか記録しておくと、次の試作に反映しやすくなります。
治具と加工順序を整えて仕上がりを確認する
計算した寸法を再現するには、材料を支える治具と測定方法もそろえる必要があります。曲げ部の変形や表面の傷は、見た目だけでなく相手部品との組み合わせにも影響します。
丸棒に合う溝と接触部で傷を抑える
平らな金型や角のある支点で強く押すと、狭い範囲に荷重が集中し、押し跡や局所的な変形が生じることがあります。丸棒径に合う溝付きローラーやダイスを使うことは、接触状態を整える方法の一つです。ただし、溝があるだけで真円度や無傷の仕上がりが保証されるわけではありません。
溝の形状と寸法、工具の摩耗、異物の付着、材料の保持状態を確認します。溝が適合していないと、端に当たって傷がついたり、材料が安定しなかったりします。表面に傷を残しにくい当て材や交換式の接触部を使う場合も、荷重に耐えられるか、つぶれて寸法が変わらないかを試作で確かめます。
テープや柔らかい材料による養生は、加圧によるずれや厚みの変化を招く場合があります。熱間加工への流用も避け、加工温度と荷重に適した保護方法を選びます。潤滑剤を使う際は、保持に必要な摩擦と、後の溶接や塗装への影響も確認してください。
断面が変形した場合は、次のような不具合がないか確認します。
- 相手部品のピン穴やブッシュに干渉して組み立てができない
- 接合部の隙間や接触状態が設計時の想定と異なる
- 荷重を受ける方向に対して必要な断面形状を保てていない
切断と切削の順序を部品形状に合わせる
曲げた後に長さを合わせられる部品では、材料に切り代を設け、曲げ後に基準から測って端部を仕上げる方法があります。展開長さの予測誤差を端部の仕上げで調整できますが、曲げ角度や曲げ位置のずれまで消せる方法ではありません。
一方、曲げ後は旋盤などで材料をつかみにくくなる場合があります。ねじ切り、段付き加工、穴あけがある場合は、曲げ前と曲げ後のどちらで加工するかを検討します。工具の進入方向、固定できる範囲、基準面を確保できるかを確認し、加工済みのねじや穴が曲げで変形しない位置関係も考慮します。
複数箇所の曲げでは、加工順序によって材料の取り回しや工具との干渉が変わります。切り代やつかみ代を多く残せば必ず有利になるわけではないため、最終形状までの各工程で固定と測定ができるかを確認します。
初品と完成品を同じ基準で検査する
寸法測定は、材料に曲げ荷重がかかっていない状態で行います。熱間曲げでは、冷却後の状態で最終寸法を確認してください。丸棒を押し付けて無理に検査治具へ収めると、形状のずれを見落とすため、自由な状態での形状と組み付け時の条件を区別します。
角度計やノギス、形状確認用のゲージなどを、必要な精度と測定箇所に合わせて選びます。曲げ部の断面は一方向だけでなく、異なる方向から寸法を確認すると、つぶれや膨らみを把握しやすくなります。厳しい真円度などを要求する場合は、ノギスだけで判定せず、要求に合った測定方法を定めます。
加熱した材料に生じる酸化スケールや、治具との接触による傷も確認します。表面処理前には、その処理に合う清浄度や下地を整える必要があります。防錆油を塗る場合も、後工程で除去が必要かを確認し、曲げだけでなく完成品までの工程として計画してください。
加工を依頼する際は、材質、丸棒径、曲げ角度、半径の基準、寸法公差、数量、表面の要求をそろえて伝えます。図面がない場合も、相手部品との関係や測定の起点が分かるスケッチを用意すると、加工方法と検査内容を相談しやすくなります。
この記事を書いた理由
著者 - MDSA株式会社編集部
鉄丸棒の曲げ加工では、狙った形に曲げることに加え、寸法、断面形状、表面の状態をそろえる必要があります。材料の太さだけで工具を選んだり、曲げ半径の基準を曖昧にしたりすると、試作や組み立ての段階で手戻りにつながります。加工前に確認する項目を整理するために、この記事を作成しました。
特に、展開長さの計算とスプリングバックの補正は、同じ寸法の問題として混同しやすい点です。図面上の基準を確認し、試し曲げの結果から角度や長さを調整する考え方を示すことで、原因を切り分けやすくすることを目指しています。
また、治具の選定、加熱条件、切断や切削の順序、完成後の検査までを一つの流れとして扱いました。試作や小ロットの加工を検討する方、図面を準備する方、加工先へ依頼する方が、必要な条件を共有し、無理のない工程で要求する仕上がりに近づけるための判断材料となることを意図しています。
MDSA株式会社は、お客様の多様なニーズに寄り添い、品質・納期・コストのバランスを大切にする金属加工のパートナーです。材料の調達から加工、納品までを一貫して管理し、工程間のロスを抑えることで、短納期かつ低コストで高品質なものづくりを目指しています。金属部品の切削加工をはじめ、自動車関連部品や半導体関連、プラスチック製品など、幅広い分野のご相談に対応し、素材や用途、仕様に応じた加工方法をご提案します。確かな品質と迅速で誠実な対応を心がけ、期待に応える製品とサービスを提供してまいります。
| MDSA株式会社 | |
|---|---|
| 住所 | 〒610-0115京都府城陽市観音堂甲畑128−5 |
| 電話 | 0774-66-6905 |
アクセス
会社名・・・MDSA株式会社
住所・・・〒610-0115 京都府城陽市観音堂甲畑128−5
電話番号・・・0774-66-6905