アルミ同士の溶接方法とは?溶け落ちや割れを防ぐ準備と歪み対策
2026/11/12
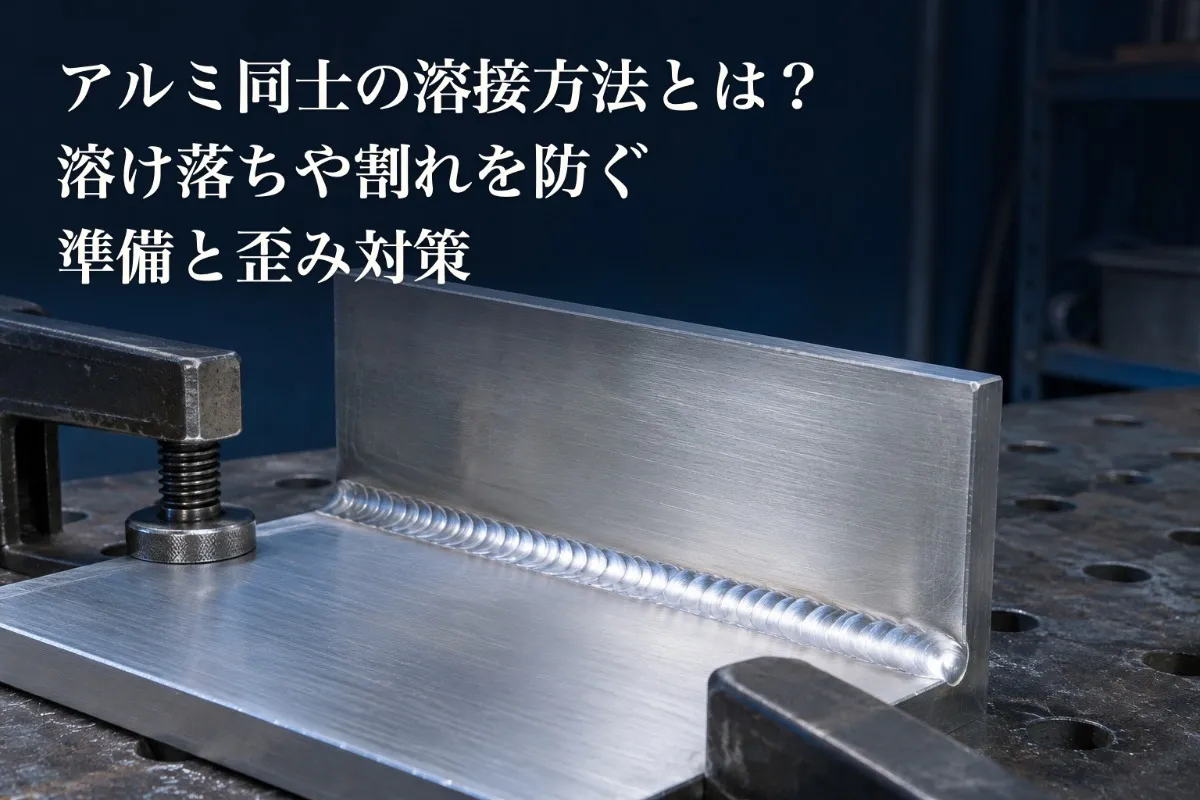
鉄と同じ感覚でアルミ同士を溶接すると、母材が溶け落ちたり、表面に酸化物が残ってうまく接合できなかったりすることがあります。原因は作業の技量だけではなく、母材と酸化皮膜の融点の違いや、周囲に熱が伝わりやすいアルミ特有の性質にもあります。
安定した接合には、材質と板厚に合う溶接方法、適切な溶加材、油分や酸化皮膜を取り除く前処理が必要です。さらに、シールドガスによる保護と入熱管理を組み合わせ、外観だけでなく強度や寸法精度も確認することが大切です。
この記事では、交流TIG溶接やMIG溶接の違いから、材質別の注意点、気孔や歪みを抑える工程の考え方までを説明します。薄板やパイプの接合、精密部品の加工を検討する際に、確認すべき条件を整理するために役立ててください。
MDSA株式会社は、お客様の多様なニーズに寄り添い、品質・納期・コストのバランスを大切にする金属加工のパートナーです。材料の調達から加工、納品までを一貫して管理し、工程間のロスを抑えることで、短納期かつ低コストで高品質なものづくりを目指しています。金属部品の切削加工をはじめ、自動車関連部品や半導体関連、プラスチック製品など、幅広い分野のご相談に対応し、素材や用途、仕様に応じた加工方法をご提案します。確かな品質と迅速で誠実な対応を心がけ、期待に応える製品とサービスを提供してまいります。

| MDSA株式会社 | |
|---|---|
| 住所 | 〒610-0115京都府城陽市観音堂甲畑128−5 |
| 電話 | 0774-66-6905 |
目次
アルミ同士の溶接が難しい理由と接合方法の選び方
酸化皮膜と母材では融点が大きく異なる
アルミの表面には、空気に触れることで酸化皮膜が形成されます。母材より融点が高いこの皮膜が残ると、溶融金属同士がなじみにくく、融合不良や酸化物の巻き込みにつながります。母材だけを加熱し続けても、良好な接合になるとは限りません。
|
構成要素 |
主な状態 |
融点の目安 |
|---|---|---|
|
表面の酸化皮膜 |
非常に硬い絶縁体 |
約2050℃ |
|
内側のアルミニウム母材 |
展延性に富む軽金属 |
約660℃ |
表の母材の融点は純アルミニウムの目安であり、アルミ合金の溶け始める温度や溶け終わる温度は組成によって異なります。皮膜を高温で溶かし切ろうとするのではなく、前処理と溶接時のクリーニング作用を組み合わせて対処します。
熱の広がりと蓄熱が溶け落ちや歪みにつながる
アルミは一般的な鋼材より熱を伝えやすく、溶接開始時には接合部から周囲へ熱が逃げやすい材料です。一方、作業が進んで部材が温まると、同じ条件でも溶融池が大きくなることがあります。開始時の設定をそのまま保つと、薄板では穴あきや端部の溶け落ちが起こりやすくなります。
また、加熱による膨張と冷却による収縮の差は、反りや角度変化の原因になります。熱の伝わり方は合金、板厚、部材の大きさ、治具との接触状態で変わるため、鉄との比較倍率だけで電流や作業速度を決めることはできません。
アルミは加熱による色の変化から温度を判断しにくいため、母材の色だけを目安にせず、溶融池の広がりや裏面の状態も確認します。試験片で条件を確かめ、連続作業時の蓄熱も含めて調整することが重要です。
交流TIG溶接とMIG溶接の違い
交流TIG溶接は、タングステン電極からのアークで母材を溶かし、必要に応じて溶加棒を加える方法です。熱量と溶加材の供給を別々に調整できるため、薄板や細かな継手、外観を整えたい部品で検討されます。交流には酸化皮膜の除去を助ける作用がありますが、脱脂やブラシ処理を省略できるわけではありません。
MIG溶接は、ワイヤーを連続して送りながら接合する方法です。長い溶接線や溶着量を確保したい部品に適しています。柔らかいアルミワイヤーは送給経路で座屈しやすいため、スプールガンやプッシュプル方式など、材質に合う送給装置を検討します。
パルス制御は入熱や溶滴の移行を調整する手段ですが、設定するだけで溶け落ちや歪みを防げるものではありません。使用できる板厚の範囲も工法名だけでは決まらず、電源の性能、継手形状、溶接姿勢に左右されます。
ろう付けやリベット・接着を選ぶ場合
ろう付けは母材を溶かす溶融溶接とは異なり、母材より低い温度で溶けるろう材を用いて接合します。接合面積や隙間、使用温度などが強度に関係するため、溶接と同じ継手設計をそのまま適用しないようにします。フラックスの使用や残留物の処理は、ろう材とフラックスの仕様に合わせます。
熱による変形を避けたいカバーやパネルでは、リベットや接着も候補になります。ただし、リベットは穴加工や荷重の集中、接着は表面処理や硬化条件への配慮が必要です。気密性、耐荷重、分解の必要性など、製品の使い方に合わせて接合方法を比較します。
材質・前処理・入熱管理で溶接不良を抑える
合金番号と調質を確認して溶加材を選ぶ
同じアルミに見える材料でも、合金成分と調質が異なると溶接性や溶接後の強度が変わります。まず図面や材料の記録で合金番号を確認し、板同士だけでなく、板と押出材などを接合する場合も両方の材質を調べます。材質不明の部品を外観だけで判断することは避けます。
A5052などの5000系や、A6063などの6000系は溶接に使われる材料ですが、溶接前と同じ強度が接合部全体に残るとは限りません。加工硬化や熱処理で得た強度が、溶接熱の影響で低下することがあります。強度低下の程度を一律の割合で決めず、調質や継手条件を踏まえて検討します。
A2024やA7075は、一般的なTIG・MIGによる溶融溶接で割れや強度低下が問題になりやすい材料です。一方で、2000系や7000系のすべてを同じ条件で溶接不可とするのも適切ではありません。具体的な合金番号と接合方法ごとに適否を確認し、必要に応じて機械的な締結なども検討します。
溶加材では4043系のAl-Si系や5356系のAl-Mg系が代表的です。流動性、割れに対する性質、必要な強度、使用温度、アルマイト後の色調などを比較し、母材との適合表に沿って選びます。母材と同じ成分にそろえればよいというものではありません。
アルマイト後の外観を重視する場合でも、色だけで溶加材を決めないことが大切です。使用温度や要求性能によって選択が変わるため、材料の組み合わせと仕上がりの見本を確認します。溶接部と母材の色差を完全になくせるとは限らない点も、事前に共有しておきます。
脱脂の後に酸化皮膜を除去する
前処理では、油脂を落としてから酸化皮膜を除去する順序が基本です。汚れが残ったままブラシをかけると、表面の傷に汚れを押し込んだり、ブラシを通して別の部材へ移したりするおそれがあります。接合面に加え、開先や裏面、溶加棒の汚れも確認します。
脱脂には、残留物を残しにくく溶接前処理に適した洗浄剤を使用します。塩素系の洗浄剤はアークの近くで有害なガスを生じるおそれがあるため使用を避けます。アセトンなどの可燃性溶剤は火気から離して扱い、換気を確保し、完全に乾燥してから溶接します。
皮膜の除去には、アルミ用として区別して管理したステンレスブラシなどを使います。鉄の加工に使用した工具を共用すると異物を持ち込むおそれがあります。過度に表面を荒らすのではなく、必要な範囲を清掃し、削り粉を残さないようにします。
清掃後の表面にも酸化皮膜は再び形成されます。決まった時間内なら必ず問題ないと考えず、できるだけ溶接直前に処理し、待機中は油分や湿気、粉じんを避けます。保管中に結露や汚れが生じた場合は、状態を確認して再処理します。
シールドガスとワイヤー送給を安定させる
アルミのTIG・MIG溶接では、アルゴンなどの不活性ガスで溶融部を保護します。気孔であるブローホールは、油分や水分などに由来する水素が関係するため、ガスを増やすだけでは解決しません。母材や溶加材の保管状態から、トーチ、ホース、周囲の風までを確認します。
流量が少なすぎると保護が不十分になり、多すぎると乱れた流れが空気を巻き込む場合があります。ノズル径、突出し長さ、溶接姿勢に合わせ、使用機器の推奨条件を基準に調整します。送風を遮る際も、作業場所の換気が不足しないように配慮します。
- 母材と溶加材に油分、水分、汚れが残っていないか
- ノズルに付着物がなく、ガスの流れを妨げていないか
- ホースや接続部に漏れがなく、適切なガスが供給されているか
- 送給ローラー、ライナー、チップがアルミワイヤーに適合しているか
黒い付着物は、汚れやシールド不良だけでなく、溶加材に含まれる成分の影響でも発生します。黒いススがあることだけで内部欠陥を断定せず、清掃後の状態や溶接条件を合わせて確認します。反対に、表面が滑らかでも内部の健全性が保証されるわけではありません。
電源の表示と対応機能を区別する
DIY用の溶接機を使う場合は、入力電圧だけでアルミへの適否を判断しないようにします。100Vでも200Vでも、アルミに対応した出力方式、必要な電流、定格使用率、ガス供給と送給装置の適合を確かめる必要があります。鉄用のノンガス機にアルミワイヤーを入れるだけで対応できるとは限りません。
試す際は本番と同じ材質・板厚の試験片を用意し、継手の隙間や固定方法もそろえます。出力不足を補おうとして無計画に長時間加熱すると、変形や熱影響が広がります。荷重を支える部品や気密性が必要な部品では、接合できた見た目だけで使用の可否を決めないことが大切です。
裏当てと溶接順序で熱の偏りを減らす
薄板の溶け落ち対策には、継手を支える裏当てや、熱を逃がすヒートシンクを検討します。銅とステンレスでは熱の伝わり方が異なるため、同じ冷却効果を期待することはできません。材質、接触状態、裏面のビード形状を考慮し、裏当てへの溶着や異物の混入も防ぎます。
治具による固定では、位置を保持する力と冷却時の収縮をどう受け止めるかを考えます。強く拘束するほどよいとは限らず、割れや取り外し後の変形につながる場合もあります。仮付けの位置と間隔は、部材の長さ、板厚、継手の隙間に合わせて決めます。
- 構造物の中心から外側へ向けて左右交互に対称溶接を進める
- 長尺の継手ラインは端から一気に走らず複数の区画に分けて後退法でつなぐ
- 円筒や配管の円周継手は対角線を描くように180度反対側へ順次ジャンプして施工する
こうした順序は熱を分散するための選択肢です。形状や必要な連続性に合わせて適用し、同じ箇所へ熱を集中させないようにします。複数回に分けて溶接する場合は、パス間温度も管理します。光沢面を非接触温度計で測る場合は、放射率による誤差にも注意が必要です。
仕上がりでは、割れや穴、ビード形状に加え、治具を外して冷却した後の寸法を確認します。必要な検査方法は用途と要求品質に応じて決めます。厳しい平面度や穴位置が必要なら、溶接後に仕上げ切削を行う工程や、削り出し一体加工への変更も比較します。
MDSA株式会社へのアルミ加工の相談で整理したいこと
MDSA株式会社は、アルミ材を含む精密金属加工に対応し、材料入手から加工、熱処理やメッキ処理などの一貫管理を行っています。アルミ同士の接合を含む部品では、溶接工程の可否だけでなく、前加工や仕上げ加工とのつながりも含めて相談すると、図面に必要な条件を共有しやすくなります。
相談時は、合金番号と調質、板厚、製品形状、数量、使用環境を整理します。さらに、荷重がかかる方向、気密性の必要性、外観の指定、重要な寸法を示すと、工法検討の前提が明確になります。材質や使用条件が不明な場合は、分かっている内容と未確認の内容を分けて伝えます。
溶接後にアルマイトなどの表面処理を行う場合は、色差やビードをどこまで許容できるかも共有します。図面に公差が記載されていても、溶接のままで必要な箇所と、切削仕上げで精度を出す箇所を整理しておくと、工程と検査方法を検討しやすくなります。
具体的な溶接方法、検査設備、社内と協力先の作業範囲、対応できる数量や納期は、依頼内容に応じて確認が必要です。まず必要な機能と優先する条件を伝え、溶接、締結、削り出しなどの方法を比較することが、加工後の手戻りを抑えるための出発点になります。
この記事を書いた理由
著者 - MDSA株式会社編集部
アルミ同士の溶接では、表面がつながって見えても、溶け込み不足や気孔、冷却後の歪みが問題になることがあります。接合方法を選ぶ段階で材料の性質を理解し、見た目と必要な性能を分けて考えられるよう、確認事項を整理する目的でこの記事を作成しました。
特に、酸化皮膜の除去、油分や水分の管理、溶加材の選定は、入熱条件と合わせて考える必要があります。合金番号や調質を確かめずに作業を進めたり、電源の電圧だけで施工できると判断したりしないよう、方法ごとの特徴と注意点を伝えることを重視しています。
また、精密部品では接合後の寸法や表面処理まで見通した工程設計が欠かせません。溶接で形を作る方法に加え、仕上げ切削や機械的な締結も比較しながら、用途に合う判断につなげることを目指しています。加工を相談する際にも、材質、図面、使用条件、検査の要望を共有するための手掛かりとして活用していただければ幸いです。
MDSA株式会社は、お客様の多様なニーズに寄り添い、品質・納期・コストのバランスを大切にする金属加工のパートナーです。材料の調達から加工、納品までを一貫して管理し、工程間のロスを抑えることで、短納期かつ低コストで高品質なものづくりを目指しています。金属部品の切削加工をはじめ、自動車関連部品や半導体関連、プラスチック製品など、幅広い分野のご相談に対応し、素材や用途、仕様に応じた加工方法をご提案します。確かな品質と迅速で誠実な対応を心がけ、期待に応える製品とサービスを提供してまいります。
| MDSA株式会社 | |
|---|---|
| 住所 | 〒610-0115京都府城陽市観音堂甲畑128−5 |
| 電話 | 0774-66-6905 |
アクセス
会社名・・・MDSA株式会社
住所・・・〒610-0115 京都府城陽市観音堂甲畑128−5
電話番号・・・0774-66-6905