金属加工で穴を広げるには?工具の選び方と安全な作業の注意点
2026/11/18
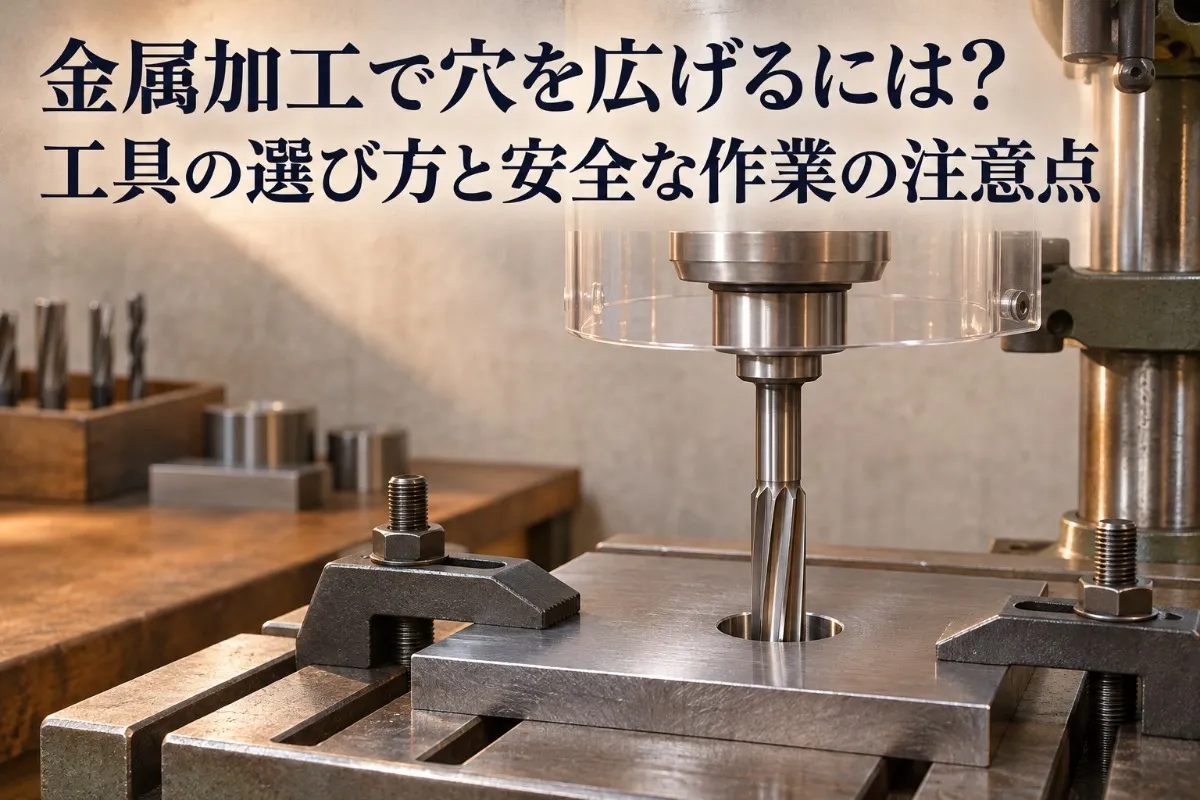
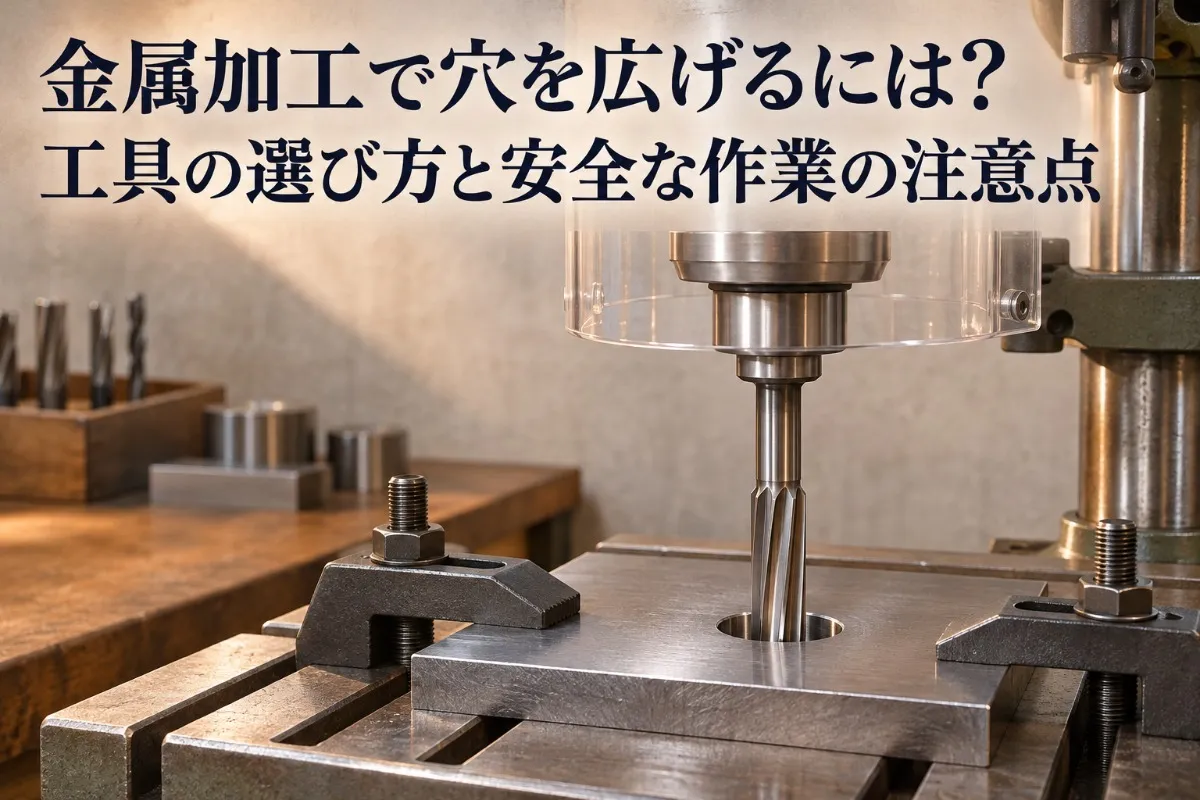
金属板やステーの穴を少し広げたいときは、穴径だけでなく材質、板厚、部品の用途を確認することが大切です。手持ちのドリルを強く押し込むと、刃が引っかかって材料が回ったり、穴が変形したりするおそれがあります。まず、どの部分をどの程度削る必要があるのかを整理しましょう。
金属加工で穴を広げる方法には、ステップドリル、シャーシリーマ、丸ヤスリ、ハンドリーマなどがあります。それぞれ適した形状や仕上がりが異なるため、同じ感覚で使うことはできません。材料の固定と、工具に適した切削条件の確認も欠かせません。
この記事では、工具の使い分けから鉄・アルミ・ステンレスの注意点、長穴加工とバリ取り、機械加工へ切り替える判断基準までを説明します。ボルトを通す穴と、ピンやベアリングを保持する精密な穴の違いも踏まえ、加工方法を選ぶ際の参考にしてください。
MDSA株式会社は、お客様の多様なニーズに寄り添い、品質・納期・コストのバランスを大切にする金属加工のパートナーです。材料の調達から加工、納品までを一貫して管理し、工程間のロスを抑えることで、短納期かつ低コストで高品質なものづくりを目指しています。金属部品の切削加工をはじめ、自動車関連部品や半導体関連、プラスチック製品など、幅広い分野のご相談に対応し、素材や用途、仕様に応じた加工方法をご提案します。確かな品質と迅速で誠実な対応を心がけ、期待に応える製品とサービスを提供してまいります。
| MDSA株式会社 | |
|---|---|
| 住所 | 〒610-0115京都府城陽市観音堂甲畑128−5 |
| 電話 | 0774-66-6905 |
目次
金属加工で穴を広げる工具の選び方と作業前の準備
工具は、希望する穴の形状と必要な精度から選びます。薄板の丸穴を段階的に拡大するのか、穴の片側を削るのか、内径を精密に仕上げるのかによって、必要な道具が変わります。次の表は、工具の用途と選ぶ際の注意点を整理したものです。
|
工具 |
主な用途 |
確認する点 |
|---|---|---|
|
ステップドリル |
薄板の丸穴の拡大 |
対応材質、板厚、各段の穴径 |
|
シャーシリーマ |
薄板の穴を手動で微調整 |
内壁にテーパーがつく点 |
|
丸ヤスリ |
穴の部分的な拡大や輪郭修正 |
材質に合う目と穴に入る太さ |
|
超硬ロータリーバー |
長穴や異形穴の切削 |
使用機械、回転数、軸の適合 |
|
ハンドリーマ |
下穴の内径を整える仕上げ |
取り代、穴の深さ、下穴の状態 |
普通の鉄工ドリルで広げるときの噛み込みに注意する
一般的な鉄工ドリルでも、設備や切削条件が適切なら下穴を拡大する加工は可能です。ただし、手持ち工具で既存の穴へ太い刃を入れると、切れ刃の当たり方が偏り、食い込みや振動が起こる場合があります。新しく穴をあけるときと同じ感覚で進めないことが大切です。
ドリル先端の中心にあるチゼルエッジが既存の穴の中に入る場合、外側の切れ刃が主に切削を担います。固定の弱さや軸の傾きが重なると、穴の縁に刃が引っかかって強い反力が生じます。薄板では穴が丸く仕上がらず、多角形状になったり、縁がめくれたりすることもあります。
材料を手で持ったり、足で押さえたりした状態で回転工具を当てないでください。万力やクランプで作業台へ固定し、工具が貫通する先に余裕を確保します。ボール盤でも材料の固定は必要です。薄板は固定の圧力で変形しないよう、支持方法も検討してください。
薄板の丸穴にはステップドリルを使い分ける
ステップドリルは、径の異なる段が並ぶ工具で、タケノコドリルとも呼ばれます。対応する薄板であれば、既存の穴を段階的に広げられます。ただし、どの製品も同じ板厚まで使えるわけではありません。材質別の加工能力と、目的の径に対応する段の長さを確認しましょう。
板が段の長さを超えると、厚さ方向で穴径がそろわない場合があります。また、目的の段を越えて押し込むと穴が大きくなりすぎます。削る量が少なくても途中で止め、寸法を確かめながら進めてください。ステップドリルでも噛み込みが起こらないとは限りません。
電動工具との組み合わせは、軸形状だけで判断せず、双方の説明書で適合を確認します。インパクトドライバーへの対応可否は製品によって異なります。回転専用の工具へ打撃を加える使い方は避け、指定された使用モードを守ってください。
シャーシリーマと丸ヤスリで少しずつ調整する
シャーシリーマは、薄い金属板の穴を手動で広げる際に使います。先端から太くなる形状のため、加工後の穴にはテーパーがつきます。一定径の円筒穴を求める部品には、そのまま適用できないことがあります。差し込む部品の形状と必要な接触面を確認しましょう。
丸ヤスリは、穴の片側を少し削りたい場合や、輪郭を調整する場合に使えます。手作業でも削りすぎは起こるため、目標線を付けて確認を挟みます。穴全体を同じ径へ整える作業では、削る位置が偏ると楕円になるため注意が必要です。
身近な店で工具を選ぶ際も、価格や見た目だけで加工能力を判断しないでください。対象材質と用途が明記されていることが前提です。工具の色だけで耐久性を比較したり、販売価格から対応板厚を決めたりすることはできません。金属加工用ではないキリを無理に使うことも避けましょう。
ハンドリーマとロータリーバーの用途を取り違えない
ハンドリーマは、仕上げ用の取り代を残した下穴を整える工具です。取り代は工具径や材質によって異なり、全ての加工で一律には決められません。下穴の傾きや位置ずれをリーマだけで直せるとは限らないため、必要な穴位置や直角度も確認します。
超硬ロータリーバーは側面を削る加工に使えますが、使用機械の回転数や軸径との適合が必要です。一般的なドリルに取り付ければ適切に使えるとは限りません。通常の鉄工ドリルを横へ押して長穴を作る使い方は、工具の折損につながるため避けてください。
材質別の注意点と穴を広げる作業の進め方
鉄、アルミ、ステンレスは、工具への付着や切りくずの出方、加工硬化の起こりやすさが異なります。材質が不明な部品は、外観だけで決めず、図面や仕様を確認してください。表面処理がある場合は、加工で皮膜が削られる影響も考慮します。
アルミは刃先への付着と切りくずの詰まりを防ぐ
アルミは比較的削りやすい材料でも、切削中に材料が刃先へ付着し、切れ味や穴の仕上がりに影響することがあります。付着した材料が切れ刃の形を変える構成刃先や、溝に詰まった切りくずに注意が必要です。柔らかい材料だからといって強く押し込まないでください。
切削油剤は、アルミと使用工具に適したものを選び、表示に従って使用します。身近な油や燃料を代用品として安易に使わず、工具や材料への適合を確認しましょう。切りくずを取り除くときは回転を止め、刃先へ指を近づけないようにします。
ステンレスは加工硬化と切れ味の低下に気を付ける
SUS304などのステンレスは、加工による塑性変形で表面が硬くなる加工硬化を起こしやすい材料です。単に熱くなっただけで直ちに削れなくなる、という説明は正確ではありません。刃が切削せずにこすり続ける状態や、工具の摩耗にも注意する必要があります。
回転数や送りは、材質、工具径、工具材種、設備に応じて設定します。鉄に対して一定の割合で下げればよいとは限りません。切れないときに体重をかけて押し込まず、いったん停止して刃先と固定状態を点検してください。異音や過熱が続く場合は、作業方法の見直しが必要です。
鉄や軟鋼は抜け際の食い込みとバリに注意する
軟鋼の穴を拡大する際も、工具が抜ける直前に急に食い込むことがあります。貫通した瞬間に工具が作業台や裏側の部品へ当たらないよう、事前に配置を確認します。押し付ける力を急に変えたり、刃が引っかかったまま無理に回したりしないでください。
穴の縁に残るバリは、手を傷つけたり、ボルトや座金の接触を妨げたりします。加工後は面取り工具やヤスリで表裏を処理します。ただし、面取りを大きくすると座面や有効な板厚を減らすため、指定寸法や部品の用途に合わせて仕上げましょう。
固定から測定までの手順を決める
加工を始める前に、今の穴径と目標径、板厚、穴の用途を確認します。ノギスは穴径の概略確認に使えますが、精密な内径や真円度の評価には、要求精度に応じた測定器が必要です。ボルトが通ることだけで加工精度を判断しないようにしましょう。
- 図面や現物で目標の形状を確認し、削る範囲を記す
- 対応する工具を選び、材料を万力やクランプで固定する
- 保護メガネを着用し、工具の取付けと回転条件を確認する
- 説明書に従って切削し、停止してから寸法と刃先を確認する
- 表裏のバリを取り、穴径、座面、組付け状態を確認する
回転部へ巻き込まれるおそれのある軍手や緩い衣服は避け、髪もまとめます。工具交換や詰まった切りくずの除去は、停止後に電源を切り、プラグやバッテリーを外して行ってください。加工直後の刃や切りくずは熱くなるため、直接触れないようにします。
測定時は、穴の入口だけでなく出口側の状態も確認します。入口で部品が通っても、内側に段差や傾きが残っていることがあります。相手部品を無理に押し込んで確かめると傷を付けるため、必要な隙間や接触の条件を先に把握しておきましょう。
作業を中断するときは、目標寸法と現在の状態を記録しておくと、再開時の削りすぎを防ぎやすくなります。工具が滑る、材料が動く、切りくずが出なくなるといった変化があれば、回転を止めて原因を確認します。固定が安定しない部品は、そのまま加工を続けないでください。
長穴にする前に通し穴とねじ穴を区別する
ボルトの通し穴の位置が合わない場合は、組付け方向や相手部品の位置を確認し、実際に干渉する側を特定します。長穴への変更が認められる部品であれば、必要な範囲を記して丸ヤスリなどで徐々に削ります。全周を大きくする方法では、不要な方向まで隙間が増えてしまいます。
一方、内側にねじ山があるねじ穴は、単純に広げるとねじ山が失われます。通し穴と同じ方法では扱えません。また、穴を広げると縁までの距離や座金の支持面積が変わるため、荷重を受ける部品は設計者や加工先へ変更の可否を確認してください。
加工後は、ボルト頭や座金がバリに乗らず、相手部品と適切に接触しているかを確認します。広げすぎた穴を締め付け力だけで補おうとせず、部品の使用条件を満たすか判断しましょう。変形や亀裂がある場合は、組み付けを進めず状態を確認します。
MDSA株式会社へ金属の穴の追加工を相談する際の確認点
手作業で判断しにくい穴の拡大は、加工前に相談内容を整理しておくと、方法を検討しやすくなります。追加工の可否は、部品の材質や形状、必要精度、固定できる場所などで変わります。既存の部品を削れば必ず再利用できるとは限りません。
精密な穴や厚い部品は機械加工を検討する
ベアリング穴や位置決めピン穴では、直径だけでなく真円度、円筒度、位置度などが求められる場合があります。これらは部品が正しく接触し、動くための条件です。寸法公差やはめあいの指定がある穴は、手持ち工具による調整に進む前に図面を確認しましょう。
ボーリング加工は内径を切削して仕上げる方法で、ヘリカル加工はエンドミルを円運動させながら穴を加工する方法です。どの方法が適するかは、穴の位置や深さ、加工機の能力によって異なります。厚い部品、硬い材料、座ぐりのある部品も、固定や工具の進入方法を含めた検討が必要です。
穴あけのトラブルをMDSA株式会社へ相談するための準備
相談時は、希望する穴径だけでなく、現在の部品の状態と用途を伝えます。既に加工している場合は、使用工具、変形、刃の欠けや残留物の有無も共有してください。確認できていない精度や材質は、推測で埋めず不明と伝えることが大切です。
- 図面または現物写真を用意して現状の穴径と目標径を伝える
- ピッチズレを直したい相手側部品のデータやボルトサイズを共有する
- 表面処理(アルマイトやメッキなど)が既に施されているかを明記する
見積もりでは、加工範囲、必要な測定、バリ取り、表面処理の補修、数量と希望納期を確認しましょう。穴を広げるだけでも、基準位置の測定や固定の段取りが必要になる場合があります。対応可能な加工内容や仕上がりの条件は、個別に確認してください。
この記事を書いた理由
著者 - MDSA株式会社編集部
金属の穴を少し広げたい場面では、手元のドリルやヤスリですぐに対応できそうに見えることがあります。しかし、材質や板厚、穴の役割を確かめずに削ると、部品の変形や寸法のずれにつながります。作業前に確認すべき点を整理し、工具を選ぶ際の判断材料を伝えるために、この記事を作成しました。
特に、ボルトを通すための穴と、ピンやベアリングを保持する穴では、求められる精度が異なります。また、鉄・アルミ・ステンレスの特性や、ステップドリルとリーマの用途の違いを知ることは、不要な削りすぎや工具の使い間違いを減らす助けになります。
材料の固定、保護具の使用、加工後のバリ取りや測定までを一連の作業として考えることも大切です。手作業で進める範囲と、図面や加工設備に基づく検討が必要な範囲を見分け、安全性と部品本来の機能を確かめながら加工方法を選べるよう、基本となる注意点をまとめています。
MDSA株式会社は、お客様の多様なニーズに寄り添い、品質・納期・コストのバランスを大切にする金属加工のパートナーです。材料の調達から加工、納品までを一貫して管理し、工程間のロスを抑えることで、短納期かつ低コストで高品質なものづくりを目指しています。金属部品の切削加工をはじめ、自動車関連部品や半導体関連、プラスチック製品など、幅広い分野のご相談に対応し、素材や用途、仕様に応じた加工方法をご提案します。確かな品質と迅速で誠実な対応を心がけ、期待に応える製品とサービスを提供してまいります。
| MDSA株式会社 | |
|---|---|
| 住所 | 〒610-0115京都府城陽市観音堂甲畑128−5 |
| 電話 | 0774-66-6905 |
アクセス
会社名・・・MDSA株式会社
住所・・・〒610-0115 京都府城陽市観音堂甲畑128−5
電話番号・・・0774-66-6905